


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-12 origine:Propulsé


Les temps d’arrêt imprévus dans une usine de placage érodent directement les marges bénéficiaires. Cela crée d’énormes goulots d’étranglement de production en aval. Chaque minute arrêtée coûte de l"argent réel. Les opérations ne peuvent pas se permettre des réparations réactives. Vous devez considérer la maintenance comme un protocole de protection des revenus plutôt que comme un coût irrécupérable.
Ignorer les contrôles de routine conduit rapidement à des désalignements mécaniques. Ces désalignements provoquent d’importants déchets de bois et des roulements endommagés. Les machines exigent des normes opérationnelles strictes pour fonctionner efficacement. Les usines modernes nécessitent des stratégies proactives pour maintenir leur rentabilité.
Ce guide décrit les cadres de maintenance fondés sur des preuves nécessaires pour un rendement élevé. Nous détaillons les normes d’étalonnage et les protocoles d’opérateur requis aujourd’hui. Vous apprendrez comment maximiser la durée de vie opérationnelle des équipements de placage industriel. La mise en œuvre de ces pratiques stabilisera votre atelier de production et protégera vos résultats.
Le passage de l’entretien réactif à l’entretien préventif stabilise les tolérances d’épaisseur des placages.
Un programme standardisé de lubrification et de gestion des fluides hydrauliques constitue la base pour prévenir les pannes catastrophiques de broche ou de roulement.
La gestion interne des lames à l’aide d’un affûteur de couteaux dédié améliore considérablement la qualité de coupe et réduit les délais d’affûtage externalisés.
L"intégration d"un système de gestion de maintenance informatisé (GMAO) comble le fossé entre l"entretien mécanique et la prévisibilité basée sur les données.
Des désalignements mécaniques mineurs se traduisent directement par une épaisseur de placage incohérente. Même une variation d’une fraction de millimètre a un impact sur la qualité. Cela vous oblige à rejeter les feuilles pelées. Ces rejets font immédiatement augmenter vos pourcentages de déchets. La dégradation des rendements détruit les marges bénéficiaires attendues. Vous perdez la valeur des matières premières lorsque la précision diminue.
La maintenance préventive programmée nécessite des temps d"arrêt planifiés. Vous contrôlez cet horaire. La maintenance réactive entraîne des arrêts inattendus. L’arrêt du traitement en aval crée des coûts exponentiels. Les lignes d’épissage, de séchage et de pressage s’arrêtent complètement. Les opérateurs restent inactifs pendant que les mécaniciens diagnostiquent les pannes soudaines. Ces goulots d’étranglement paralysent les objectifs de production quotidiens.
Vous devez établir des mesures clés pour évaluer l’efficacité de la maintenance. Nous vous recommandons de suivre l’efficacité globale de l’équipement (OEE). OEE met en avant la disponibilité, les performances et la qualité. Vous devez également surveiller le temps moyen entre les pannes (MTBF). Le MTBF fournit une image claire de la fiabilité. Un MTBF élevé signifie que votre programme de maintenance fonctionne réellement. Ces points de données transforment les réparations subjectives en stratégies commerciales objectives.
Une fiable machine de production de placage nécessite des routines quotidiennes disciplinées. Les opérateurs doivent posséder ces flux de travail spécifiques.
Vous devez constamment éliminer les débris de bois et l’accumulation de résine. La poussière aveugle les capteurs critiques et bloque les interrupteurs de fin de course. Des capteurs bloqués provoquent des accidents du chariot et un chargement incorrect des grumes. Les opérateurs doivent suivre des protocoles de nettoyage stricts entre les quarts de travail.
Essuyez les capteurs optiques à l’aide de chiffons non abrasifs approuvés.
Retirez les amas de résine des barres de pression à l"aide de grattoirs en laiton.
Aspirez la fine poussière de bois loin des bouches d’aération des armoires électriques.
Les inspections visuelles évitent les pannes hydrauliques majeures. Les opérateurs doivent vérifier les flexibles hydrauliques pour déceler des micro-fuites. Ils doivent vérifier les manomètres par rapport aux tolérances de base. La détection précoce d"une chute de pression évite un serrage faible des bûches. Un serrage solide assure un pelage en douceur.
De nombreux opérateurs pensent que plus de graisse est toujours préférable. Cette idée fausse « plus c"est mieux » ruine l"équipement. Les roulements trop lubrifiés font sortir les joints. L’excès de graisse attire la poussière de bois abrasive. Ce mélange agit comme une pâte abrasive à l’intérieur du roulement.
Vous devez définir des cycles de fréquence en fonction des heures de fonctionnement de la machine. Les jours calendaires ignorent le volume de production réel. Une machine fonctionnant à trois équipes nécessite des soins différents de ceux d"une machine à une seule équipe.
Composant | Cycle de lubrification (heures de fonctionnement) | Action requise |
|---|---|---|
Roulements de broche | 500 heures | Purger l"ancienne graisse, appliquer de la graisse OEM mesurée. |
Vis d"alimentation | 250 heures | Nettoyer les fils, appliquer une légère couche d"huile. |
Vérins hydrauliques | 1 000 heures | Vérifiez les joints de tige, vérifiez l’intégrité du fluide. |
Procurez-vous toujours les graisses haute température appropriées. Les applications à forte charge nécessitent des formules OEM spécifiques. La graisse de qualité inférieure se décompose sous une pression extrême. Cette panne provoque des pannes catastrophiques de broche.
Vous devez normaliser régulièrement les ajustements de l’écartement et de l’angle d’inclinaison. La barre de pression contrôle la douceur du placage. Des angles de pas incorrects provoquent des marques de broutage. Les opérateurs ont besoin d’outils calibrés pour définir ces écarts avec précision. Les conjectures conduisent à des feuilles de placage rugueuses.
Les audits électriques de routine évitent les déclenchements thermiques. Les équipes de maintenance doivent vérifier les contacteurs pour déceler une usure excessive. Ils doivent vérifier la fatigue des fils à proximité des voies en mouvement. Un refroidissement et une ventilation adéquats à l’intérieur des armoires électriques sont essentiels. Des entraînements surchauffés ont arrêté toute la ligne de pelage.
Le meulage manuel limite votre précision de coupe. Un affûtage manuel incohérent crée des micro-rayures sur la surface du placage. L"erreur humaine modifie légèrement la géométrie de la lame. Cette irrégularité entraîne un émoussement rapide des lames lors de la production. Les couteaux émoussés déchirent les fibres du bois au lieu de les trancher.
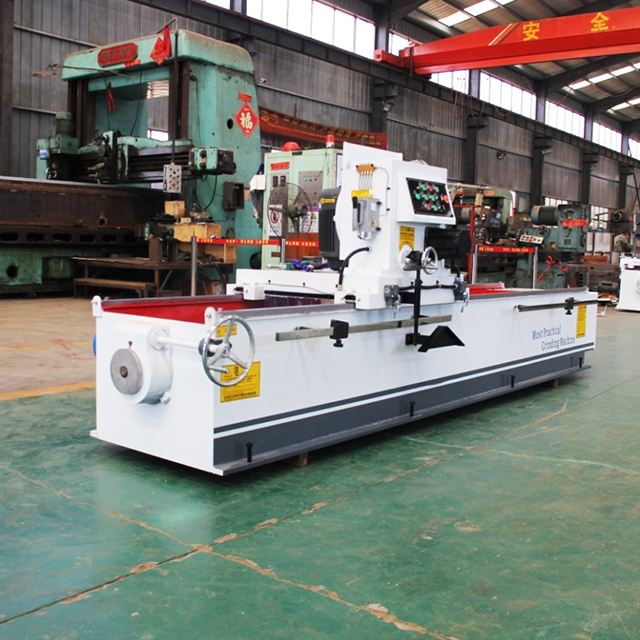
Le contrôle du processus d’affûtage en interne stabilise votre chaîne d’approvisionnement. Vous éliminez les délais d’affûtage externalisés. Un dédié affûteur de couteaux garantit des angles de biseau précis à chaque fois. Des angles précis réduisent la résistance à la coupe. Cela réduit la pression exercée sur vos moteurs d'entraînement principaux. Le retour sur investissement devient évident grâce à une durée de vie prolongée de la lame et à une qualité de placage plus élevée.
Vous devez évaluer les affûteurs selon des critères précis. L’efficacité du système de refroidissement est cruciale. Un mauvais refroidissement provoque des dommages métallurgiques. Cela détruit le tempérament des couteaux à éplucher. Les couteaux ramollis s’émoussent instantanément. La rigidité est un autre facteur essentiel. Le chariot doit rester parfaitement rigide pendant le déplacement. La fiabilité du mandrin magnétique garantit que la lame reste verrouillée. Des tolérances ultra-serrées dépendent du fonctionnement parfait de ces fonctionnalités.
S"appuyer sur les connaissances tribales met votre installation en danger. Les journaux de bord physiques dans l"usine sont perdus ou ignorés. La journalisation numérique remplace ces traces papier vulnérables. Un système de gestion informatisé de la maintenance (GMAO) centralise toutes les données de service. Il rend l’historique de maintenance accessible à tous.
Vous pouvez suivre avec précision les cycles de vie des pièces d’usure. Les mandrins et les vis d"alimentation ont des courbes de défaillance prévisibles. La GMAO suit ces courbes spécifiques. Il déclenche l’approvisionnement automatisé avant qu’une panne ne se produise. Votre magasin dispose toujours de la bonne pièce à disposition. Cette approche fonctionnalité-résultat élimine l’attente d’une expédition accélérée.
Les jauges d"épaisseur en ligne fournissent des systèmes d"alerte précoce. Ils s’intègrent directement à votre GMAO. De légères variations d’épaisseur signalent une usure initiale de la machine. Le logiciel déclenche immédiatement des interventions de maintenance. Vous corrigez l’usure avant que les tolérances ne dépassent les limites acceptables. Cette intégration relie de manière transparente le contrôle qualité et l’entretien mécanique.
Le meilleur programme de maintenance échoue sans l’adhésion de l’opérateur. Nous appelons cela le risque « facteur humain ». Les mécaniciens ne peuvent pas surveiller la machine toutes les minutes. Les opérateurs doivent s’approprier les soins de base.
La formation croisée des opérateurs est une nécessité absolue. Ils doivent effectuer eux-mêmes la maintenance de base. Cette approche suit les principes de maintenance productive totale (TPM). Vous ne pouvez pas compter uniquement sur des mécaniciens spécialisés pour les contrôles quotidiens. Les opérateurs connaissent mieux que quiconque les bruits et vibrations normaux de la machine. Ils remarquent les anomalies en premier.
La mise en œuvre d’un nouveau régime nécessite une transparence des hypothèses. Vous constaterez initialement une diminution des heures de production brutes. Les opérateurs ont besoin de temps pour s"adapter aux nouvelles tâches quotidiennes de maintenance préventive. Ils travailleront plus lentement tout en apprenant. Cependant, cet investissement est rapidement rentable. Vous obtiendrez un rendement global plus élevé au premier trimestre. Un fonctionnement cohérent compense la perte de temps à court terme.
Vous avez besoin d"un cadre pour acheter des pièces de rechange. Les pièces OEM coûtent plus cher mais offrent des tolérances garanties. Investissez dans des composants OEM pour les éléments du chemin critique à forte contrainte. Les ensembles de broches et les engrenages d"entraînement principaux nécessitent une précision OEM. Des alternatives acceptables sur le marché secondaire existent pour les consommables non critiques. Les supports de capteurs ou les flexibles hydrauliques standard fonctionnent souvent bien auprès de fournisseurs tiers.
Évaluez les fournisseurs en fonction de leurs accords de niveau de service (SLA). Les temps de réponse garantis sont importants en cas de panne. La disponibilité du support technique doit couvrir vos quarts de travail. Le stockage localisé des stocks réduit considérablement les retards d’expédition. Vous voulez des partenaires qui gardent des stocks à proximité de votre établissement.
Vous devez agir immédiatement pour sécuriser votre production. Suivez ces prochaines étapes spécifiques :
Réalisez un audit mécanique complet de votre équipement de pelage actuel.
Identifiez les composants présentant des signes précoces de fatigue thermique ou mécanique.
Établir une liste d"inventaire des pièces de rechange critiques hiérarchisées.
Sécuriser les fournisseurs secondaires pour les consommables à fort chiffre d"affaires.
Une production fiable de placages est un résultat technique. Ce n"est jamais un accident. Des protocoles opérationnels stricts protègent directement vos investissements en capital. Ils garantissent la cohérence du produit dans chaque lot.
Vous devez vous éloigner des modèles de réparation réactifs. Standardisez vos inspections quotidiennes et vos cycles de lubrification. Apportez l’affûtage des lames en interne pour contrôler la qualité. Adoptez des outils numériques pour suivre les cycles de vie des composants.
Prenez le contrôle de la santé de vos machines dès aujourd’hui. Demandez un audit de maintenance complet à votre équipe d’ingénierie. Consultez un spécialiste pour connaître la disponibilité des pièces de rechange critiques. Évaluez votre infrastructure actuelle d’affûtage de lames pour garantir votre rendement.
R : La fréquence de remplacement des couteaux dépend fortement des heures de fonctionnement continu. La densité des essences de bois joue un rôle majeur. Les bois durs émoussent les lames beaucoup plus rapidement que les bois tendres. La qualité de la préparation des bûches compte également. Des bûches correctement conditionnées et écorcées prolongent la durée de vie de la lame. Généralement, les usines échangent et affûtent les couteaux une fois par quart de 8 heures pour maintenir une géométrie de coupe optimale.
R : Le désalignement des barres de pression est la principale cause de variation d’épaisseur. Si l’écart ou l’angle d’inclinaison dérive, l’épaisseur fluctue. Les couteaux à éplucher émoussés créent également des forces de coupe inégales. De plus, les roulements de broche usés font vibrer toute la bûche. Ce bavardage crée des taches épaisses et fines sur la feuille pelée.
R : L’achat d’un affûteur industriel est généralement plus rentable pour les usines à volume moyen à élevé. L"externalisation entraîne des coûts de transport élevés et risque de retarder le transit. Vous atteignez rapidement le seuil de rentabilité lorsque vous exécutez plusieurs équipes. L"affûtage en interne garantit des angles de biseau précis. Il élimine les temps d"arrêt causés par l"attente que les fournisseurs externes renvoient vos lames.
R : Les opérateurs doivent effectuer trois vérifications critiques par jour. Tout d’abord, vérifiez les niveaux de liquide hydraulique et les températures de fonctionnement pour éviter toute surchauffe. Deuxièmement, inspectez l’intégrité de tous les tuyaux haute pression à la recherche de microfuites ou de renflements. Troisièmement, éliminez tous les débris de bois et la résine des interrupteurs de fin de course et des capteurs optiques pour éviter les collisions du chariot.


