


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-12 origine:Propulsé


La fabrication de contreplaqué de haute qualité commence bien avant le pressage des panneaux ensemble. Cela commence directement au tour. La précision définit ici en fin de compte votre rentabilité opérationnelle. Une mauvaise précision du placage entraîne un coût très élevé pour toute installation. Une épaisseur incohérente provoque des lignes de colle faibles dans le panneau final. Cela nécessite un ponçage excessif sur toute la ligne. Cela réduit considérablement votre rendement global en matériaux. Les directeurs d’usine savent que chaque millimètre gaspillé pèse directement sur les marges.
Le contrôle moderne de l’épaisseur a considérablement évolué ces dernières années. Les fabricants ne comptent plus sur les engrenages manuels et mécaniques. Ils utilisent désormais des systèmes de précision dynamiques et servocommandés. Nous fournirons une ventilation technique complète de ce processus exact. Vous apprendrez comment une machine commerciale de production de placage garantit des tolérances au niveau micro. Nous mettrons également en évidence les fonctionnalités de contrôle spécifiques à évaluer lors de l’approvisionnement.
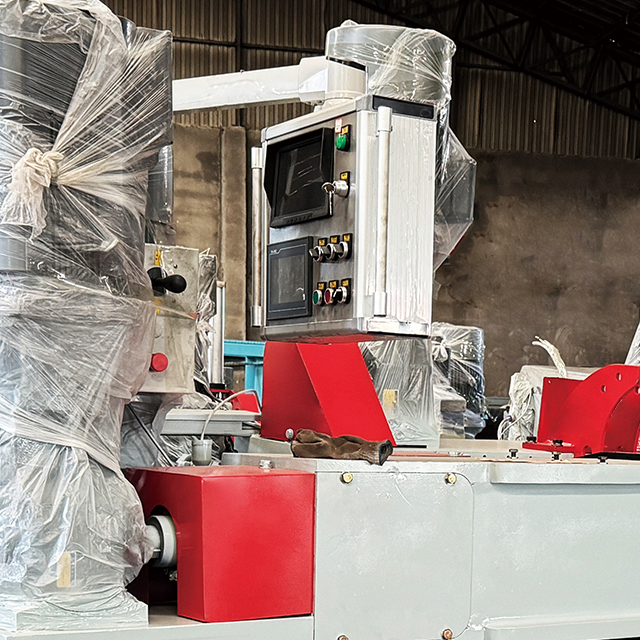
Les machines à éplucher les placages modernes utilisent des systèmes CNC et des servomoteurs à couple élevé pour maintenir des ajustements continus à mesure que le diamètre des grumes diminue.
La précision repose en grande partie sur la relation dynamique entre l"écartement des couteaux, la barre de pression et la vitesse d"avance.
Les capteurs laser en temps réel et les codeurs rotatifs forment un système de rétroaction en boucle fermée qui empêche activement les écarts d"épaisseur.
L"évaluation d"une machine nécessite d"évaluer non seulement la précision nominale, mais aussi la rigidité structurelle et la capacité du système à s"adapter aux différentes essences de bois et à la teneur en humidité.
Les anciens tours à éplucher reposaient entièrement sur des engrenages mécaniques fixes. Les opérateurs ont dû arrêter fréquemment la production pour ajuster les débits d"alimentation. Les réglages manuels entraînaient inévitablement un gaspillage de matière important. Aujourd’hui, l’automatisation CNC élimine complètement ces incertitudes manuelles. Les systèmes numériques ajustent constamment les paramètres de pelage à la volée. Ce passage du mécanique au numérique garantit un résultat cohérent du début à la fin.
Les entraînements à fréquence variable (VFD) gèrent les énormes moteurs de broche. Ils offrent des accélérations et des décélérations incroyablement douces. Des secousses soudaines endommagent la surface délicate du bois. Des servomoteurs à couple élevé contrôlent la vitesse d"avance du bloc de couteaux. Le système synchronise en permanence ces deux mouvements distincts. Le servomoteur ajuste l"avance du couteau exactement proportionnellement à la vitesse de rotation. Cela empêche la liaison. Cela garantit également un fonctionnement fluide à mesure que la bûche rétrécit.
Les codeurs rotatifs jouent un rôle essentiel dans cette synchronisation. Ces capteurs robustes suivent en permanence le diamètre des grumes. Ils renvoient instantanément les données de position exactes au contrôleur logique programmable (PLC). Nous nous appuyons sur ces données en temps réel pour maintenir une épaisseur de tôle constante. Le PLC agit comme le cerveau de l’ensemble de l’opération. Il traite les données entrantes en millisecondes.
Voici comment fonctionne la séquence d"alimentation mécanique :
Les encodeurs rotatifs mesurent l"angle de rotation exact de la bûche.
Des capteurs déterminent le diamètre qui rétrécit continuellement.
L"automate calcule le micro-ajustement requis pour l"avance.
Les servomoteurs exécutent le mouvement pour repositionner le bloc de couteaux.
Ce cycle précis se répète des centaines de fois par seconde.
Meilleures pratiques : gardez les boîtiers d'encodeur exempts de toute accumulation importante de poussière. Les encodeurs nécessitent un étalonnage régulier pour maintenir la précision de base. Les installations qui négligent cette étape simple connaissent souvent des variations d’épaisseur inexpliquées.
Un pelage parfait nécessite une géométrie de coupe impeccable. La relation dynamique entre la lame de coupe et la barre de pression détermine la qualité de la surface. Le couteau sépare les fibres du bois en douceur. La barre de pression comprime le bloc juste avant la coupe. L’équilibre entre ces deux forces est essentiel pour le contrôle qualité.
Les diamètres des grumes diminuent rapidement pendant le traitement. L'angle de coupe doit changer pour maintenir un contact optimal. Une haut de gamme machine à éplucher les placages utilise un contrôle de pas motorisé et automatisé. Il ajuste l'angle du couteau de manière dynamique pendant le pelage. Cela évite les marques de « bavardage » sur la feuille. Le broutage provoque de profondes crêtes sur le grain du bois. Le contrôle automatisé du pas évite également une épaisseur inégale près du noyau de la bûche.
La maîtrise de la compression du bois reste tout aussi cruciale. La barre de pression se trouve légèrement en avant du tranchant du couteau. Il applique une force physique ciblée sur la structure du bois. Cette action évite aux fibres de se fendre prématurément. Il garantit une tolérance de surface très uniforme. Des barres mal calibrées provoquent des gerçures profondes et des textures rugueuses. Les opérateurs doivent surveiller de près cette lacune délicate.
Erreurs courantes : De nombreux opérateurs ignorent l’usure des barres de pression. Ils supposent que seul le couteau doit être remplacé régulièrement. Les rouleaux presseurs usés ne parviennent pas à comprimer les fibres uniformément. Cet oubli ruine directement les tolérances au niveau micro, quelle que soit la précision de la CNC. Inspectez toujours les barres de pression lors des changements de couteau de routine.
Vous ne pouvez pas contrôler quelque chose que vous ne mesurez pas. Les configurations avancées intègrent des capteurs sophistiqués directement dans la ligne de production. Des jauges d"épaisseur laser scannent le ruban de bois continu. Des capteurs à ultrasons surveillent la densité et l’intégrité structurelle immédiatement après le pelage. Ces capteurs fournissent un œil constant sur la qualité des produits.
Ces composants forment un système de rétroaction en boucle fermée très réactif. Les lasers détectent des écarts micrométriques aussi petits que ±0,05 mm. Ils signalent instantanément au PLC lorsque les lectures dérivent. Le PLC ajuste ensuite instantanément l’alimentation du servo. Il y parvient sans arrêter la chaîne de production. La correction active évite les rebuts avant qu"ils ne surviennent.
Un logiciel de contrôle moderne enregistre automatiquement toutes ces données de capteur. Les équipes d"assurance qualité utilisent ces enregistrements pour suivre les performances des machines. Les responsables de la production identifient très tôt les modèles d’usure des lames. Ils peuvent détecter les problèmes de vibrations structurelles avant qu’ils n’entraînent des déchets critiques hors tolérance.
Le tableau suivant présente les phases de rétroaction active :
Phase opérationnelle | Composant système | Action effectuée |
|---|---|---|
Detection | Jauges laser | Scannez les écarts d’épaisseur en temps réel. |
Analyse | Système API | Traite les données et identifie les anomalies. |
Correction | Servomoteurs | Exécutez des micro-ajustements sur l’avance du couteau. |
Vérification | Enregistreur de données | Enregistre les modèles de dérive pour l’examen de l’assurance qualité. |
La précision théorique des machines se heurte souvent aux dures réalités matérielles. Le bois brut introduit des variables totalement imprévisibles dans le processus. Le bois est naturellement anisotrope. Son comportement est différent selon le sens de coupe. Nous devons tenir compte des variations de teneur en humidité et des bûches gelées. Ces facteurs biologiques modifient radicalement la dynamique de base du pelage.
Les nœuds denses génèrent des chocs physiques massifs. Les lignes avancées contrecarrent mécaniquement cette force contondante. Ils utilisent des dispositifs de retenue hydrauliques robustes. Les cadres en fonte amortissant les vibrations absorbent l"énergie d"impact. Les cadres rigides maintiennent le couteau complètement stable lors des coupes difficiles. Les cadres plus légers fléchissent sous la pression, ce qui ruine la précision des feuilles.
Les préréglages logiciels simplifient le travail quotidien de l"opérateur. Les interfaces homme-machine (IHM) modernes permettent aux utilisateurs de charger des « recettes » de matériel spécifique. Ces recettes optimisent automatiquement les vitesses d"avance et les écarts entre les barres de pression. Vous n"avez pas besoin de deviner les paramètres corrects.
Considérez les défis matériels suivants auxquels les opérateurs sont confrontés :
Le pin tendre nécessite moins de pression physique mais des vitesses de rotation plus élevées.
Le bouleau dense exige un amortissement mécanique rigide pour empêcher la déflexion de la lame.
Les bûches d"hiver gelées nécessitent des angles d"inclinaison complètement différents pour éviter de se briser.
Les bûches très humides gonflent, ce qui nécessite des ajustements dynamiques des écarts tout au long du quart de travail.
Les normes de l’industrie recommandent fortement de trier les bûches par espèce et par humidité. L"alimentation d"un lot mixte confond même les meilleurs systèmes CNC. Le regroupement des logs similaires permet aux recettes automatisées de fonctionner parfaitement.
La mise à niveau de votre ligne nécessite un cadre d"évaluation technique strict. Les acheteurs doivent d’abord définir clairement leurs critères de réussite. Calculez votre perte de rendement acceptable en fonction de la valeur du produit final. Le contreplaqué de base permet des tolérances légèrement plus grandes. Les revêtements de sol architecturaux exigent une précision absolue au niveau micro.
Ne donnez pas la priorité aux IHM de haute technologie plutôt qu’à la robustesse matérielle de base. Un bel écran tactile ne peut pas réparer un châssis vibrant. Le cadre sous-jacent doit posséder un tonnage suffisant pour empêcher la déflexion. La rigidité structurelle dicte en fin de compte la précision à long terme. Examinez attentivement la qualité de coulée des boîtiers de broche principale.
Vous devez également faire face aux risques d’adoption organisationnelle. Les systèmes hautement automatisés introduisent une courbe d’apprentissage abrupte. Les opérateurs doivent comprendre les diagnostics logiciels complexes. Ils ne peuvent plus compter uniquement sur le serrage mécanique. Donnez la priorité aux programmes complets de formation des fournisseurs pendant les négociations. Un personnel non formé contournera les fonctionnalités automatisées, ce qui irait complètement à l’encontre de l’objectif de la mise à niveau.
Enfin, présélectionnez vos options d’équipement grâce à des tests rigoureux. Demandez des tests pilotes en utilisant vos essences de bois réelles. Exigez des rapports de tolérance entièrement documentés issus de ces essais. Il faut des preuves concrètes avant d’engager un capital important. Vérifiez localement la disponibilité des capteurs de remplacement et des pièces de servo.
Le contrôle de l’épaisseur résulte d’une synergie entre la mécanique lourde, l’asservissement et les capteurs temps réel.
Les cadres rigides en fonte restent essentiels pour maintenir la précision lors des coupes noueuses.
Les ajustements dynamiques du pas empêchent activement le broutage à mesure que les diamètres des bûches diminuent.
Donner la priorité à la formation des fournisseurs permet de combler la courbe d’apprentissage de l’automatisation pour les opérateurs plus âgés.
La modernisation de votre ligne de pelage transforme les déchets imprévisibles en bénéfices mesurables. La technologie existe pour éliminer complètement les conjectures manuelles. Contactez un ingénieur technico-commercial dès aujourd"hui. Discutez de modèles de retour sur investissement spécifiques comparant votre perte de rendement actuelle à une ligne CNC modernisée.
R : La tolérance standard varie généralement de ±0,05 mm à ±0,1 mm. Cette gamme spécifique dépend fortement de l’essence de bois traitée. Cela dépend également de la classe globale de la machine. Les équipements haut de gamme traitant des résineux uniformes atteignent régulièrement la marge la plus étroite de ±0,05 mm. Les bois durs plus denses peuvent se rapprocher de ±0,1 mm en raison de la résistance naturelle.
R : À mesure que la bûche devient plus petite, l"angle de coupe change naturellement par rapport au centre. Sans réglage dynamique du pas CNC, le couteau commence à creuser de manière incorrecte. Cela rend le placage plus épais ou plus rugueux près du noyau. Les systèmes automatisés ajustent le pas de la lame en continu pour maintenir un angle parfait quel que soit le diamètre.
R : Oui, mais seulement temporairement. Les vitesses d"avance automatisées peuvent effectuer des micro-ajustements pour retarder l"impact négatif des bords émoussés. Cependant, l’usure physique de la lame nécessite finalement un remplacement manuel. Un logiciel de contrôle moderne suit les tendances des écarts au fil du temps. Il utilise ces données pour signaler les intervalles de maintenance avant que la qualité de la feuille ne descende en dessous des limites acceptables.
R : Une sortie ondulée indique généralement un décalage de synchronisation entre la vitesse d"avance et la vitesse de broche. Cela peut également indiquer un alignement incorrect de la barre de pression. De plus, une rigidité insuffisante du châssis de la machine provoque des vibrations lors de la coupe. Vous devez inspecter les servomoteurs pour détecter tout défaut. Vérifiez que l’écartement de la barre de pression est correctement calibré pour l’essence de bois.


