


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-12 origine:Propulsé


Le contreplaqué de haute qualité commence toujours au stade du pelage. Une configuration de machines de qualité inférieure crée des défauts en cascade tels que des variations d"épaisseur et des surfaces rugueuses. Ces incohérences de matériaux compromettent en fin de compte les opérations de pressage à chaud et diminuent la qualité finale de votre panneau. La modernisation d"une installation existante ou l"établissement d"une nouvelle ligne nécessite une planification délibérée. Vous devez faire correspondre les spécifications des machines directement avec les intrants réels de matières premières et les objectifs de capacité quotidiens. De nombreux acheteurs font l’erreur d’acheter uniquement pour une vitesse opérationnelle maximale. Au lieu de cela, vous avez besoin d’une approche holistique de la sélection des équipements. Ce guide fournit un cadre stratégique pour évaluer les capacités techniques et les risques de mise en œuvre. Vous apprendrez à identifier les bonnes spécifications pour vos essences de bois et diamètres de bûches spécifiques. En appliquant ces méthodes d"évaluation, vous garantissez que votre investissement en capital génère une ligne de production fiable et à taux de récupération élevé. Vous pouvez ensuite faire évoluer vos opérations efficacement tout en maintenant des normes de qualité strictes du secteur.
Le diamètre des grumes brutes et les essences de bois (feuillus ou résineux) doivent dicter votre choix entre les machines à éplucher les placages à broche et sans broche.
La précision s"appuie fortement sur l"automatisation CNC et les réglages des couteaux servocommandés pour maintenir des tolérances d"épaisseur strictes et minimiser les déchets.
Le coût total de possession (TCO) s"étend au-delà du prix d"achat ; L"évaluation de l"acheteur doit inclure la consommation d"énergie, la disponibilité des pièces de rechange et les temps d"arrêt pour maintenance préventive.
Une intégration transparente avec les équipements en aval (coupeuses de placages, empileurs et presses à chaud) est essentielle pour éviter les goulots d"étranglement de la production.
Vous ne pouvez pas évaluer des machines sans d’abord comprendre votre base de production spécifique. Le bon équipement doit être parfaitement adapté à vos matières premières. Il doit également répondre à vos objectifs de volume quotidiens. Ne pas définir ces paramètres entraîne souvent l’achat d’équipements sous-alimentés ou trop complexes.
Évaluez les diamètres moyen, minimum et maximum des bûches traitées par votre installation. Le bois varie énormément selon les régions. Formulez des hypothèses spécifiques concernant la densité du bois et la teneur en humidité avant de contacter les fournisseurs. Les bois durs à haute densité nécessitent une force de coupe nettement plus élevée que les bois tendres. La teneur en humidité modifie également le comportement du bois lors de la coupe. Les bûches mouillées se détachent plus facilement mais nécessitent des mécanismes de préhension robustes pour éviter de glisser.
Mesurez les diamètres des bûches : enregistrez les bûches les plus grandes et les plus petites que vous traitez quotidiennement.
Évaluez la densité du bois : classez votre approvisionnement en densité faible, moyenne ou élevée.
Testez les niveaux d'humidité : Déterminez si vous traitez des bûches vertes, trempées ou relativement sèches.
Définissez la plage d’épaisseurs de placage requise pour vos produits. Les facettes faciales nécessitent généralement des tolérances extrêmement strictes. Les facettes centrales permettent un peu plus de flexibilité. Les marges d’écart acceptables sont généralement mesurées en fractions de millimètre. Le contreplaqué de haute qualité exige des écarts d’épaisseur ne dépassant pas 0,05 mm. Une épaisseur incohérente crée des points faibles lors du collage et du pressage.
Calculez votre volume de production quotidien requis en mètres cubes (CBM). Cette métrique établit les vitesses de pelage minimales requises par votre ligne. Il définit également le cycle de service nécessaire. Les opérations continues nécessitent des composants robustes conçus pour des charges de travail de 24 heures. Faites correspondre vos objectifs de volume avec la capacité de sortie nominale du fabricant.
Métrique de production | Contreplaqué standard | Contreplaqué marin/de haute qualité |
|---|---|---|
Épaisseur de placage cible | 1,5 mm - 3,0 mm | 0,3 mm - 1,2 mm |
Déviation acceptable | ± 0,10 mm | ± 0,05 mm |
Conditionnement requis des bûches | Ébullition minimale | Bouillie/cuisson à la vapeur intensive |
Cycle de fonctionnement | 8 à 16 heures/jour | 24h/24 en continu |
L"architecture de base de votre équipement détermine votre taux de récupération global. Les essences de bois et les dimensions initiales des grumes dictent ce choix architectural. Les constructeurs proposent principalement deux technologies distinctes. Comprendre leurs différences opérationnelles vous garantit de maximiser le rendement du bois.
Ces unités excellent dans la manipulation de grumes de grand diamètre. Ils manipulent efficacement les bois durs lourds et denses. Le mécanisme utilise des mandrins physiques pour maintenir et faire tourner fermement la bûche. Le principal avantage est une stabilité supérieure pendant la phase initiale de pelage. Les mandrins empêchent les bûches lourdes de vibrer de manière décentrée.
Cependant, vous devez accepter certains compromis. Les mandrins physiques nécessitent une quantité minimale de bois pour maintenir leur adhérence. Ils laissent derrière eux un noyau résiduel plus important. Ce noyau résiduel représente des déchets de bois non pelés. Si vous traitez du bois dur de grande valeur, ces déchets ont un impact sur l"efficacité de vos matériaux.
Ces modèles fonctionnent différemment. Ils entraînent la grume à l'aide de rouleaux à friction sans mandrins centraux. Ils constituent le meilleur choix pour les grumes de petit diamètre et le bois de plantation. Une machine à éplucher les placages utilisant cette conception sans broche maximise l'utilisation du noyau.
Ils offrent un pelage continu à grande vitesse très efficace. Vous pouvez réduire les déchets de carottes jusqu"à des diamètres minimes. De nombreux modèles décollent les noyaux jusqu"à 20 mm ou 30 mm. Le principal compromis est la préparation. Les modèles sans broche nécessitent des bûches pré-arrondies pour des performances optimales. Les bûches de forme irrégulière peuvent provoquer le glissement des rouleaux.
Les usines modernes à haut rendement déploient souvent les deux architectures simultanément. Vous commencez par utiliser une machine à broche pour le pelage primaire d"une grosse bûche. Une fois que le diamètre de la bûche diminue jusqu"à la limite du mandrin, vous transférez le noyau restant. La machine secondaire sans broche traite ensuite ce noyau jusqu"à sa taille minimale absolue. Ce processus en deux étapes maximise le rendement et garantit qu"aucun bois précieux n"est gaspillé.
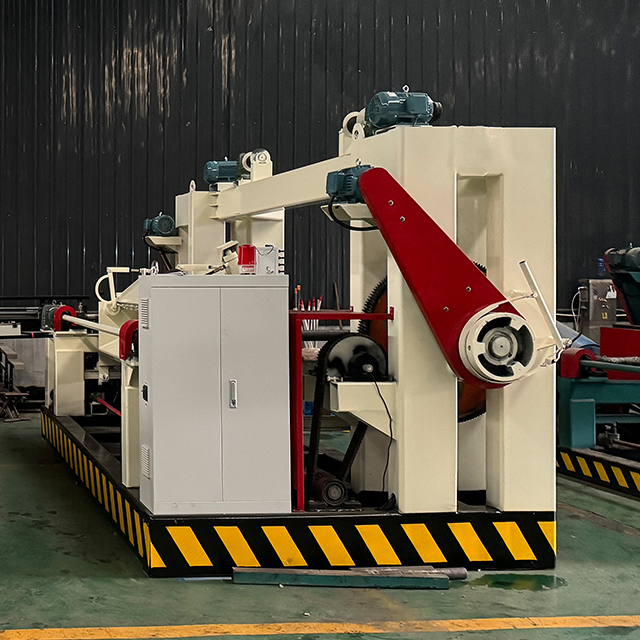
Vous devez traduire les caractéristiques de la machine en résultats de production tangibles. Les équipements modernes intègrent des technologies numériques et mécaniques avancées. L"évaluation de ces dimensions vous aide à distinguer les machines haut de gamme des conceptions obsolètes.
Évaluez les systèmes entraînés par servomoteur par rapport aux alimentations mécaniques traditionnelles. Les systèmes CNC offrent des réglages automatisés précis de l’épaisseur. Ils réduisent les erreurs de l"opérateur et minimisent le gaspillage de matériaux. Les systèmes mécaniques traditionnels reposent sur des engrenages et des réglages manuels. Ces systèmes plus anciens ont du mal à maintenir une épaisseur constante sur de longues périodes de travail.
Bonne pratique : choisissez toujours des systèmes intégrant des servocommandes en boucle fermée. Ils surveillent la position des couteaux en temps réel et effectuent automatiquement des micro-ajustements.
Évaluez le mécanisme spécifique utilisé pour le micro-ajustement de l’écartement des couteaux. Le contrôle de l"angle d"inclinaison a un impact direct sur la douceur de la surface. Des ajustements plus rapides et sans outil réduisent considérablement les temps d’arrêt pour maintenance lors des changements de lame. Si les opérateurs ont du mal à ajuster l’écartement des couteaux, ils risquent d’effectuer des réglages sous-optimaux. Cela conduit à des surfaces de placage rugueuses.
Examinez attentivement les mécanismes d’entraînement. Recherchez des rouleaux de friction durcis et résistants à l"usure sur les modèles sans broche. Des boîtes de vitesses robustes et fiables empêchent le glissement sur les bûches mouillées. Les bois très résineux nécessitent également des textures de rouleaux agressives pour maintenir l"adhérence. Les systèmes d"entraînement faibles calent lorsqu"ils heurtent des nœuds denses.
Comparez la consommation électrique opérationnelle avec la capacité de sortie réelle. Les machines modernes intègrent des entraînements à fréquence variable (VFD) dans les moteurs principaux. Les VFD ajustent la consommation d’énergie en fonction des charges en temps réel. Ils permettent des économies d’énergie substantielles à long terme. Ils réduisent également les contraintes mécaniques sur les boîtes de vitesses lors des phases de démarrage.
L’achat de l’équipement ne représente que la moitié du défi. Vous devez l’intégrer avec succès dans votre environnement d’usine existant. Une mauvaise planification des étages crée des goulots d"étranglement dans le flux de travail. Cela restreint le mouvement des matériaux et limite la productivité globale.
Cartographiez soigneusement les dimensions physiques requises. Ne vous contentez pas de mesurer la machine elle-même. Prévoyez l’espace nécessaire pour les convoyeurs d’alimentation en grumes. Calculez la distance de sortie requise par rapport aux tondeuses rotatives continues. Une machine de production de placage standard nécessite un espace libre suffisant pour l'accès des chariots élévateurs. Les équipes de maintenance ont besoin d'espace pour extraire les rouleaux lourds en toute sécurité.
Pesez la complexité des interfaces numériques avancées. Les machines hautement automatisées nécessitent moins d’opérateurs sur le terrain. Ils nécessitent cependant une formation technique spécifique. Les opérateurs doivent apprendre le dépannage numérique plutôt que le simple démontage mécanique. Vous devez vous associer à des fournisseurs qui proposent des programmes de formation complets sur site.
Tenez compte de l’accessibilité des points de lubrification quotidienne. La lubrification automatique centralisée constitue un avantage majeur. Il garantit que les roulements reçoivent de la graisse sans arrêter la production. Évaluez la durée de vie standard des composants d’usure critique. Les couteaux, les roulements et les rouleaux de friction s"usent de manière prévisible. Un accès facile à ces pièces assure le bon fonctionnement de votre ligne.
Erreur courante : ignorer la hauteur des convoyeurs de sortie, ce qui entraîne de fréquents blocages de placage avant la tondeuse.
Meilleure pratique : standardisez l'aménagement de votre sol à l'aide de modèles CAO fournis par le fabricant de machines.
La sélection d’un partenaire de fabrication nécessite une diligence raisonnable stricte. Le marché des machines compte de nombreux fournisseurs proposant des spécifications similaires sur papier. Vous devez regarder au-delà de la brochure pour vérifier leurs capacités de support post-installation.
Regardez au-delà des garanties standard d’un an. Évaluer la disponibilité des techniciens régionaux. Vous avez besoin de temps de réponse garantis pour les diagnostics numériques. De nombreuses machines modernes disposent de capacités de surveillance à distance. Les ingénieurs peuvent diagnostiquer les problèmes logiciels du monde entier. Assurez-vous que votre fournisseur propose ce service de dépannage à distance.
Évitez autant que possible les pièces d’usure exclusives. Les pièces exclusives vous obligent à des remplacements coûteux. Ils souffrent également de délais de livraison internationaux lents. Les roulements, moteurs et joints hydrauliques conformes aux normes de l’industrie sont hautement préférables. Vous pouvez vous procurer des composants standard localement pour éviter les temps d"arrêt prolongés.
Demandez un test de pelage en utilisant votre essence de bois spécifique. Expédiez un échantillon de journaux au centre de test du fabricant. Vous pouvez également demander au fabricant des sites de référence. Visitez une usine fonctionnant à une échelle similaire à la vôtre. Observez la machine fonctionner dans des conditions réelles avant de demander un devis final.
La sélection du bon équipement de pelage est un exercice visant à équilibrer les réalités des matières premières avec une automatisation de précision. Vous devez évaluer avec précision les diamètres de vos bûches et les essences de bois. Ces données guident votre choix entre les architectures avec et sans broche. Les commandes CNC modernes et les réglages servomoteurs garantissent la cohérence de l"épaisseur exigée par votre marché. L"intégration au sol et la formation des opérateurs garantissent que ces caractéristiques techniques se traduisent par des gains de production quotidiens.
Privilégiez le rendement et la constance de l’épaisseur par rapport à la vitesse maximale théorique. Un pelage rapide ne signifie rien si le matériau obtenu est trop rugueux pour des panneaux de haute qualité. Se concentrer sur le taux de récupération garantit la rentabilité de l’ensemble de votre opération de fabrication de contreplaqué. Consultez vos équipes d’ingénierie internes dès aujourd’hui. Vérifiez votre mix de bûches actuel et définissez les spécifications techniques exactes avant de contacter les fournisseurs.
R : Généralement entre 20 mm et 40 mm, selon la configuration des rouleaux de la machine et la densité du bois. Cette capacité maximise votre rendement global en bois et minimise les déchets.
R : Oui, à condition que la machine soit équipée d"un pas de couteau contrôlé par CNC et d"un entraînement à vitesse variable. Ces caractéristiques s"adaptent à différentes résistances de coupe. Cependant, les machines dédiées optimisées pour des densités spécifiques fonctionnent mieux.
R : Cela varie en fonction de l"essence de bois et de la propreté des bûches, en particulier de la présence de sable ou de saleté incrustés. Les opérations continues à grand volume remplacent généralement les couteaux toutes les 4 à 8 heures pour maintenir des tolérances d"épaisseur strictes.


