


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-12 origine:Propulsé


L’exploitation d’une usine rentable de contreplaqué ou de placage nécessite de maximiser les taux de récupération à partir de matières premières très variables. Vous devez extraire la valeur maximale de chaque journal. Cependant, les scieries traitent rarement des grumes parfaitement uniformes. Les changements de diamètre des grumes influencent fortement les flux de production. Les densités variables entre les espèces de feuillus et de résineux ajoutent une autre couche de complexité. Ces changements entraînent souvent un gaspillage massif de cœurs, des recalibrages fréquents des machines et des arrêts opérationnels indésirables.
La mise à niveau vers une machine de production de placage moderne capable d'ajustements dynamiques résout ces frustrations quotidiennes. Il permet aux installations de traiter un mélange diversifié de matières premières sans sacrifier le rendement ou le débit.
Ce guide détaille les adaptations mécaniques spécifiques requises pour les grumes très variables. Nous fournissons également un cadre clair pour évaluer les capacités des équipements. Vous pouvez appliquer ces informations directement pour optimiser votre propre ligne de production spécifique.
Les machines modernes de production de placage utilisent un centrage laser automatisé et des vitesses de broche variables pour maintenir un pelage constant à mesure que le diamètre des grumes diminue.
L"intégration d"une écorceuse à bois fiable avant le tour n"est pas négociable pour manipuler diverses espèces, car l"épaisseur de l"écorce et les niveaux de grains varient considérablement.
Les tours rotatifs sans broche sont essentiels pour maximiser le rendement des grumes de petit diamètre, transformant ainsi les anciens déchets en placage utilisable.
L"évaluation de l"achat d"une machine nécessite de cartographier la densité de vos essences de bois primaires par rapport aux capacités de couple de la machine et à la flexibilité de l"angle des couteaux.
La corrélation directe entre la variabilité du diamètre des grumes et la rentabilité reste indéniable. Les machines existantes reposent souvent sur des paramètres mécaniques fixes. Les opérateurs ont du mal à alimenter des profils de grumes changeants dans des équipements rigides. Les anciennes machines à réglage fixe produisent des abandons de cœur beaucoup plus élevés. Ils génèrent également des épaisseurs de placage inégales selon les différents lots de production.
Les usines de placage perdent de l’argent sur chaque grume mal déroulée. Un centrage sous-optimal gaspille le précieux aubier extérieur. Des réglages de pression incorrects provoquent des fissures. Vous ne pouvez tout simplement pas ignorer les coûts cachés liés à un équipement rigide.
Considérez les coûts quotidiens de l’inflexibilité. Le recalibrage manuel de la machine prend un temps précieux lors du basculement entre différentes essences de bois. Vos opérateurs doivent arrêter la ligne pour ajuster manuellement les écarts des couteaux et les barres de pression. Cette intervention manuelle entraîne de graves temps d’arrêt opérationnel. Vous êtes également confronté à une demande accrue de main-d’œuvre. Les déchets du fonctionnement initial augmentent pendant la phase d"étalonnage jusqu"à ce que la machine se stabilise.
Définir des critères de réussite vous aide à choisir un meilleur équipement. Une mise en œuvre réussie repose sur des mesures de production mesurables. Nous évaluons les nouvelles installations sur la base des critères suivants :
Diamètre minimum du noyau minimisé : Pousser le noyau de décrochage final jusqu'à 30 mm ou 40 mm.
Tolérance d'épaisseur constante : maintien d'une épaisseur exacte sur les espèces denses et molles.
Changement rapide d'espèces : utilisation de préréglages logiciels pour ajuster instantanément les paramètres physiques.
Réduction des déchets d'arrondi : maximisation de la génération continue de ruban au début du pelage.
Un équipement moderne élimine les erreurs humaines pendant la phase de chargement. Les machines avancées disposent de scanners laser 3D intégrés. Ces scanners cartographient le profil géométrique complet des journaux entrants. Ils capturent des données sur la conicité, le balayage et les irrégularités de surface en millisecondes.
Le logiciel calcule le véritable axe de rotation optimal à l"aide de ces données. Le centrage géométrique traditionnel trouve simplement le milieu des extrémités des bûches. Le balayage laser trouve le volume cylindrique maximum caché à l"intérieur de la bûche. Le chargeur positionne ensuite parfaitement le bloc sur les broches du tour. Cette précision réduit considérablement les déchets d’arrondi initial. Vous obtenez des rubans de placage continus beaucoup plus rapidement, quel que soit le diamètre de départ des bûches.
Le pelage rotatif nécessite une vitesse de coupe périphérique constante. La circonférence de la bûche rétrécit à mesure que le couteau à éplucher avance vers le noyau. Si la vitesse de rotation reste constante, la vitesse de coupe réelle diminue rapidement. Cette baisse de vitesse provoque des épaisseurs de placage inégales et des surfaces rugueuses.
Les machines modernes ajustent les régimes de manière dynamique pour résoudre ce problème géométrique. Les entraînements à fréquence variable accélèrent les broches en continu à mesure que le diamètre diminue. Ils maintiennent une vitesse de pelage périphérique parfaitement constante. Vous obtenez un placage lisse de l’écorce jusqu’au noyau.
La gestion de changements de diamètre extrêmes nécessite plusieurs types de machines. Les usines orchestrent généralement une séquence en utilisant deux conceptions de tours distinctes :
Tours à broche à mandrin : Ces machines traitent initialement de grosses bûches. De lourds mandrins hydrauliques agrippent fermement les extrémités des bûches. Ils fournissent un couple moteur massif pour le pelage de grand diamètre. Cependant, la taille du mandrin limite la taille de la bûche. Une fois que le couteau s'approche des mandrins, la machine éjecte le noyau restant.
Systèmes d'entraînement par friction sans broche : le noyau restant est transféré vers un tour sans broche. Ces systèmes abandonnent complètement les mandrins d’extrémité. Ils utilisent des rouleaux de friction périphériques motorisés pour faire tourner la bûche. Cette configuration est essentielle pour éplucher des bûches de petit diamètre. Vous pouvez peler d’anciens noyaux de déchets jusqu’à un diamètre incroyablement serré de 30 à 40 mm.
La combinaison des deux technologies garantit une récupération maximale. Vous extrayez un placage précieux à partir de grosses bûches tout en transformant de petites chutes en matériau utilisable.
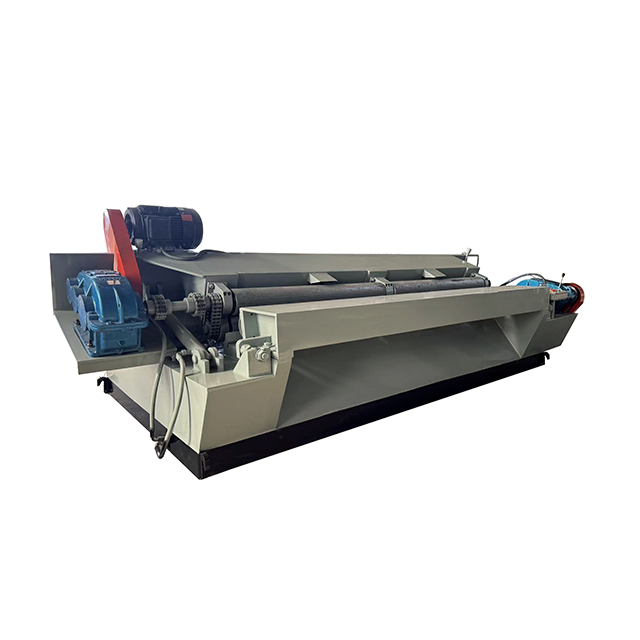
Différentes essences de bois se comportent de manière radicalement différente sous le couteau à éplucher. Vous ne pouvez pas traiter le pin tendre de la même manière que le chêne dense. L"ajustement des paramètres de la machine en fonction de la densité du bois détermine la qualité de votre produit final.
Nous sommes confrontés à des exigences de puissance contrastées pour différents matériaux. Les bois durs denses nécessitent un couple massif au niveau des rouleaux d’entraînement. Des espèces comme le bouleau et le chêne offrent une immense résistance contre la lame. Les moteurs doivent traverser cette résistance sans caler ni vibrer. Un couple élevé assure une rotation constante à travers des nœuds denses.
Les bois plus tendres nécessitent un traitement à grande vitesse. Les essences comme le peuplier et le pin offrent très peu de résistance à la coupe. Vous devez les éplucher à des vitesses beaucoup plus élevées pour maintenir leur efficacité. L"équipement nécessite des servomoteurs dynamiques capables de fournir à la fois un couple élevé et une vitesse élevée à la demande.
Les réglages de l’angle des couteaux et de la barre de pression jouent un rôle crucial dans la gestion de la variabilité des espèces. Vous devez effectuer des micro-ajustements dans le pas du couteau à éplucher. Les espèces dures et cassantes nécessitent des angles d"inclinaison spécifiques pour éviter les fissures structurelles. La barre de pression doit comprimer les fibres du bois juste avant le tranchant. Une compression appropriée empêche le peluchement et la déchirure des espèces plus molles et spongieuses.
Le préconditionnement des bûches agit comme un excellent égaliseur. Faire bouillir ou cuire à la vapeur les bûches normalise leur densité interne. Ce traitement thermique ramollit la lignine qui maintient les fibres du bois ensemble. Le préconditionnement réduit considérablement la force de coupe requise. Cela a un impact direct sur l’usure des machines. Vos lames de précision restent affûtées beaucoup plus longtemps. Vos moteurs d’entraînement subissent moins de contraintes thermiques.
Catégorie d"espèce | Densité typique | Exigence de la machine principale | Réglage de la barre de pression | Besoin de préconditionnement |
|---|---|---|---|---|
Bois résineux (par exemple, pin, peuplier) | Faible (350 - 500 kg/m³) | Vitesse de pelage périphérique élevée | Compression modérée | Faible (facultatif pour certaines classes) |
Bois dur (par exemple, bouleau, chêne) | Élevé (600 - 800+ kg/m³) | Couple d"entraînement élevé | Haute compression | Critique (ébullition/vapeur) |
Vous ne pouvez pas discuter du pelage entre espèces sans aborder l’élimination de l’écorce. Les caractéristiques de l"écorce changent complètement selon les espèces d"arbres. Essayer de traiter des bûches sans préparation appropriée ruine un équipement précieux.
Les problèmes d’écorce spécifiques à chaque espèce exigent des solutions d’écorçage polyvalentes. L"écorce filandreuse des eucalyptus s"emmêle facilement autour des arbres rotatifs. Il nécessite des profils de rotor dentés agressifs pour broyer efficacement les fibres. À l’inverse, les pins ont une écorce épaisse et cassante. L"écorce cassante se détache en grandes plaques. Le mécanisme d"écorçage doit écraser et racler ces plaques sans endommager l"aubier sous-jacent.
Une écorceuse de bois industrielle constitue le principal mécanisme de défense de votre ligne de production. Les bûches arrivent de la forêt couvertes de débris. Ils transportent des roches incrustées, des grains abrasifs et de la glace gelée. L'écorceuse élimine de manière agressive ces dangers avant qu'ils n'atteignent la ligne de pelage.
La protection des lames de précision est primordiale. Le tour principal utilise des couteaux très sensibles et parfaitement aiguisés. Un seul rocher incrusté peut provoquer un écaillage catastrophique du bord de la lame. Une lame endommagée produit un placage rainuré sur toute la bûche. Il force un arrêt immédiat de la ligne pour le remplacement des pales. Un écorçage adéquat élimine complètement ce risque.
L’alignement du débit détermine l’efficacité globale de votre usine. L"écorceuse se trouve en amont du tour principal. Sa vitesse de traitement doit correspondre ou dépasser le taux de consommation du tour. La manipulation de volumes élevés de grumes de petit diamètre exerce une pression immense sur la station d"écorçage. L"écorceuse doit traiter des centaines de petites bûches par heure pour alimenter le tour rapide sans broche. Si l’écorceuse ralentit, c’est toute l’usine qui meurt de faim.
L’évaluation de nouveaux équipements nécessite une approche stratégique. Vous devez aligner les capacités de la machine sur votre approvisionnement réel en matières premières. Les acheteurs dépensent souvent trop pour des fonctionnalités inutiles ou sous-spécifient les besoins en énergie critiques.
Évaluez votre volume de production par rapport à votre besoin de flexibilité. Certaines installations exploitent une ligne à grande vitesse dédiée à une seule espèce. Ils transforment exclusivement du pin de plantation. Ces broyeurs bénéficient de configurations rigides et hautement spécialisées optimisées pour la vitesse brute. Ils n’ont pas besoin de fonctionnalités de changement complexes.
D"autres installations s"appuient sur une chaîne d"approvisionnement mixte. Ils pourraient transformer du pin lundi et du bouleau dense mercredi. Ces usines nécessitent un tour CNC multi-espèces très flexible. Un tour CNC stocke des centaines de profils de matériaux dans son ordinateur. L"opérateur sélectionne simplement les essences de bois sur l"écran tactile. La machine ajuste automatiquement l’écartement des couteaux, l’angle d’inclinaison et la pression des rouleaux instantanément.
La validation des fournisseurs reste une étape critique du cycle d’approvisionnement. N’achetez jamais d’équipement uniquement sur la base d’une brochure sur papier glacé. Vous devez demander une preuve concrète de performance au fabricant.
Suivez cette logique de présélection lorsque vous engagez des fournisseurs :
Expédier des échantillons de matériaux : envoyez un lot représentatif de vos journaux typiques au centre de test du fournisseur.
Incluez les pires scénarios : incluez les bûches très effilées, les petits diamètres et vos essences de bois les plus difficiles.
Exiger des tests en direct : demandez au fournisseur de traiter vos qualités de grumes spécifiques sur sa machine de démonstration.
Analysez le résultat : mesurez la variance d'épaisseur, la douceur de la surface et le diamètre final du noyau du lot de test.
Ce processus de validation protège votre investissement. Cela prouve que l’équipement peut gérer vos réalités opérationnelles réelles avant que vous ne signiez un contrat.
La transformation d’un mélange diversifié de diamètres de grumes et d’essences de bois ne constitue plus un goulot d’étranglement pour l’usine. L’industrie a dépassé les limites des équipements rigides et traditionnels. Les installations peuvent obtenir un rendement incroyable si elles investissent dans une technologie de production de placage adaptative et pilotée par CNC. Le couplage de cette technologie avec un prétraitement d’écorçage approprié garantit un flux opérationnel fluide.
Les parties prenantes doivent prendre des mesures immédiates pour optimiser leurs lignes. Nous vous conseillons de procéder au préalable à un audit complet des matières premières. Documentez la conicité moyenne de vos bûches, vos limites de diamètre minimum absolu et votre mélange d"essences typique. Établissez clairement ces exigences de base strictes. Utilisez ces données précises lorsque vous demandez des spécifications techniques aux fabricants. Une approche basée sur les données garantit que vous achetez les capacités mécaniques exactes dont votre usine a réellement besoin.
R : Les tours modernes sans broche repoussent régulièrement la limite de chute du noyau jusqu"à une norme industrielle de 30 mm à 40 mm. Ils utilisent des rouleaux à friction contrôlés avec précision pour saisir et faire tourner le bois. Cette technologie extrait le maximum de placage utilisable à partir de grumes de petit diamètre, transformant ainsi les noyaux auparavant gaspillés en un matériau très rentable.
R : Cela dépend de la métallurgie de la lame et des angles de biseau. De nombreuses usines utilisent des couteaux à double biseau conçus pour gérer raisonnablement bien les deux spectres de densité. Vous comptez souvent sur les ajustements du logiciel CNC pour modifier l"angle d"inclinaison du couteau au lieu d"échanger physiquement les lames. Cependant, les bois durs extrêmement denses peuvent nécessiter un changement de lame dédié et robuste.
R : Les écorceuses avancées utilisent des capacités de rotor flottant et des réglages de pression hydrauliques indépendants. Les dents de coupe flottent le long des contours naturels de la bûche. Les systèmes hydrauliques ajustent la pression de manière dynamique à mesure que la conicité augmente. Cela permet à la machine d’enlever proprement l’écorce sans arracher le précieux aubier situé en dessous.


