


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-07-15 origine:Propulsé


Dans la fabrication de contreplaqué industriel, la rentabilité est gagnée ou perdue dans le contrôle de l"humidité. Une teneur en humidité incohérente entraîne des défauts de pressage, des défauts de colle et de graves goulots d"étranglement de production. La transition du placage vert aux feuilles prêtes à presser nécessite une gestion thermique très précise. Les systèmes de séchage obsolètes ou sous-dimensionnés limitent la capacité globale de l’usine et gonflent inutilement les coûts énergétiques. Vous devez équilibrer parfaitement la vitesse de la machine, la température interne et le débit d’air.
Investir dans moderne et continu un équipement de séchage de placage fait passer le processus de séchage d'un risque variable à un actif opérationnel contrôlé et à haut rendement. Vous découvrirez comment une technologie avancée élimine efficacement les goulots d’étranglement quotidiens des usines. Nous explorerons les critères d’équipement clés, les avantages opérationnels directs et les étapes de mise en œuvre réalistes. En fin de compte, vous apprendrez comment un séchage optimisé garantit des qualités de contreplaqué plus élevées et maximise la production quotidienne de mètres cubes.
Contrôle qualité : un nivellement précis de l'humidité empêche le délaminage (coups), la déformation et une mauvaise liaison adhésive pendant la phase de pressage à chaud.
Augmentation du débit : les séchoirs continus à rouleaux ou à mailles éliminent les goulots d'étranglement liés au traitement par lots, augmentant considérablement la production quotidienne de mètres cubes.
Rentabilité : la récupération thermique moderne et le séchage par jet ciblé réduisent la consommation d'énergie par feuille séchée, raccourcissant ainsi la période d'amortissement des investissements en capital.
Mandat de l'acheteur : La sélection du bon équipement nécessite d'aligner le fluide caloporteur, l'empreinte au sol et les capacités d'automatisation avec les essences de bois spécifiques et les objectifs de volume de votre usine.
Des profils d’humidité inégaux imposent des difficultés de production quotidiennes. Les poches humides sont fréquemment un fléau pour les usines inefficaces. Ils provoquent une brusque expansion de la vapeur lors de la phase de pressage à chaud. La chaleur intense transforme instantanément l’eau emprisonnée en vapeur à haute pression. Cette vapeur emprisonnée force physiquement les placages délicats à se séparer. L’industrie du bois qualifie ces échecs catastrophiques d’explosions. Vous perdez presque instantanément des panneaux parfaitement utilisables. Ces défauts coûteux obligent à déclasser immédiatement les panneaux. Les panneaux déclassés atteignent des prix beaucoup plus bas sur le marché mondial. L’impact financier s’aggrave rapidement au cours d’un exercice.
À l’inverse, un séchage excessif crée un désastre opérationnel complètement différent. Le bois sec devient extrêmement cassant et fragile. Les feuilles sèches se fissurent lors des manipulations de routine en usine. La vérification de la surface ruine la qualité de la face de grande valeur. Vous constatez un retrait excessif sur toute la largeur du panneau. Le rendement des matériaux utilisables chute rapidement. L’usine gaspille continuellement de précieuses ressources en bois. Vous payez des prix plus élevés pour les bûches brutes. Vous vendez beaucoup moins de contreplaqué fini. La marge bénéficiaire disparaît rapidement.
Les systèmes existants aggravent ces problèmes fondamentaux de fabrication. Les fours discontinus offrent des délais très imprévisibles. Le séchage à l’air dépend entièrement des conditions météorologiques locales irrégulières. La pluie ou une humidité élevée bloque complètement la production. Les deux méthodes traditionnelles exigent un travail manuel excessif. Les travailleurs chargent et déchargent constamment de lourds chariots de transport. Cette traînée opérationnelle paralyse la production quotidienne des usines. Une ligne continue de contreplaqué moderne nécessite un apport constant de matériaux. Vous ne pouvez pas alimenter de manière fiable les presses à grande vitesse. Les méthodes lentes et par lots de réduction de l’humidité limitent l’ensemble de l’activité.
Les systèmes thermiques avancés garantissent une qualité constante des produits. Une teneur en humidité uniforme garantit un collage extrêmement fiable. Un séchoir à placage moderne utilise des boîtes à jet conçues avec précision. Ces boîtes à jet spécialisées offrent une distribution de chaleur très uniforme. Ils projettent de l'air chaud directement sur la surface du bois humide. Toutes les feuilles atteignent systématiquement la teneur en humidité cible. L'objectif standard varie généralement de 4 % à 8 %. La technologie Jet compense parfaitement les variations initiales d’humidité. L'aubier retient naturellement plus d'eau. Le bois de cœur arrive beaucoup plus sec. L'équipement gère les deux variantes simultanément sans problème.
Une intégrité de surface supérieure définit les qualités de contreplaqué haut de gamme. Les configurations de type rouleau offrent cet avantage mécanique spécifique. Les rouleaux en acier lourds appliquent constamment une légère pression physique. Les feuilles se déplacent en douceur dans les chambres chauffées. Cette pression mécanique les maintient complètement à plat. Les draps plats résistent au flambage sous des contraintes thermiques extrêmes. Une surface parfaitement plane permet un étalement uniforme de la colle plus tard. La résine recouvre uniformément les fibres de bois exposées. Vous obtenez des liaisons chimiques fondamentalement plus fortes.
Un échauffement rapide provoque un choc thermique sévère. Les bois à pelage fin se fendent facilement sous une contrainte soudaine. Les équipements modernes préviennent de manière proactive ces dommages physiques. Les zones de refroidissement intégrées se trouvent juste au point de sortie. Ils abaissent la température de la tôle très progressivement. Le refroidissement contrôlé préserve magnifiquement l’intégrité structurelle. Vous manipulez en aval les feuilles fragiles pelées en toute sécurité.
S"appuyer sur des tests tactiles manuels au lieu de humidimètres numériques.
Ignorer les changements saisonniers d’humidité ambiante dans l’environnement de l’usine.
Ignorer les protocoles d"étalonnage de routine pour les capteurs de température internes.
Mélanger l"aubier et le bois de cœur de manière aléatoire dans exactement le même cycle.
Ne pas nettoyer les accumulations importantes de poix à l’intérieur des conduits de ventilation.
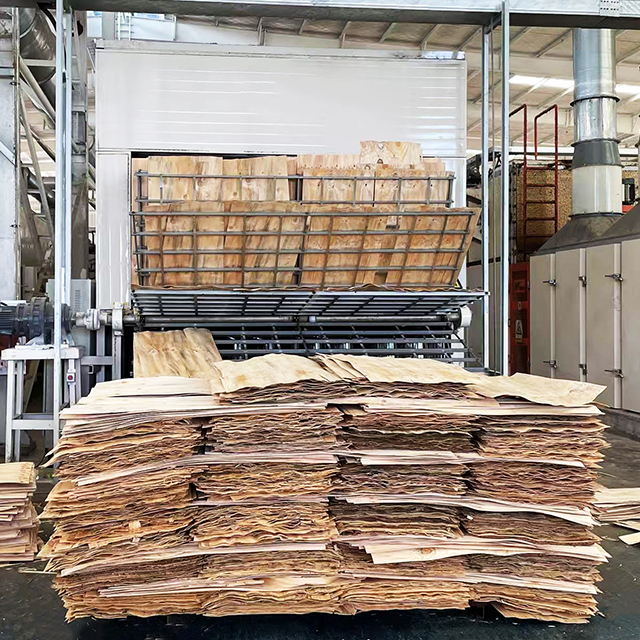
Le flux continu modifie fondamentalement la dynamique quotidienne de l’usine. Les systèmes d’alimentation automatisés remplacent les lentes livraisons par chariot élévateur. Les feuilles entrent continuellement dans les longues chambres de chauffage. Ce débit transparent élimine complètement les temps d’inactivité inutiles. Vous n’attendez plus la fin de longs cycles de lots. Le flux continu multiplie directement la capacité de production quotidienne. Les directeurs d’usine constatent instantanément des gains spectaculaires en mètres cubes. Toute la ligne de pressage en aval fonctionne plus rapidement. Vous maximisez le retour financier sur tous les actifs de l’usine.
Un transfert de chaleur optimisé accélère l’ensemble du cycle de fabrication. La technologie d’impaction à haute vitesse est à l’origine de conceptions structurelles modernes. Les ingénieurs appellent ce processus efficace le séchage par jet. La vapeur forme naturellement une couche limite autour du bois humide. Cette couche protectrice invisible résiste à un transfert de chaleur efficace. Les jets d’air à grande vitesse brisent avec force cette couche limite. Ils accélèrent efficacement le processus d’évaporation de l’humidité. Vous obtenez naturellement des temps de séchage plus rapides. Vous évitez les températures de base dangereusement élevées à l’intérieur. Des températures de base plus basses protègent les fibres délicates du bois. Des températures inutilement élevées assombrissent la surface du bois.
La consommation d"énergie dicte la rentabilité globale de l"usine. Les systèmes intégrés de récupération d’énergie captent efficacement la chaleur perdue. La vapeur d’échappement s’évacue normalement dans l’atmosphère ouverte. Les échangeurs de chaleur captent cette précieuse énergie thermique. Ils l"utilisent pour préchauffer l"air frais entrant. Cela réduit considérablement les besoins en BTU de votre chaudière. Les coûts d’électricité et de carburant diminuent par mètre cube. Vous raccourcissez la période de récupération des dépenses en capital.
Le tableau suivant illustre les mesures de consommation d"énergie typiques dans différentes configurations de système.
Configuration du système | Temps de séchage (minutes) | Facteur de coût énergétique | Niveau de débit |
|---|---|---|---|
Four à lots hérité | 120 - 180 | Extrêmement élevé | Faible |
Système de rouleaux standard | 10 - 15 | Modéré | Moyen |
Sécheur à Jet + Récupération de Chaleur | 5 - 8 | Faible | Très élevé |
La sélection de la configuration parfaite nécessite une évaluation objective stricte. Vous devez d’abord analyser l’infrastructure spécifique de votre installation. La compatibilité des fluides caloporteurs est la priorité absolue. Vous pouvez choisir des brûleurs à huile thermique, à vapeur ou à feu direct. Les brûleurs à gaz ou à biomasse à feu direct fournissent rapidement une chaleur intense. L"huile thermique offre une stabilité de température exceptionnelle à long terme. Les systèmes à vapeur utilisent les configurations de chaudières d"usine existantes. Faites correspondre soigneusement votre choix final aux chaudières de l"usine existante. Évaluez méticuleusement les coûts énergétiques locaux avant d’acheter.
Les types de convoyeurs déterminent votre gamme de produits finaux. Les configurations de rouleaux gèrent mieux les feuilles standard plus épaisses. Les rouleaux entraînés poussent le bois vers l"avant efficacement. Les configurations en treillis métallique ou en bande répondent à des besoins très différents. Ils sont indispensables pour les facettes faciales fines, fragiles ou tranchées. Les ceintures en maille soutiennent doucement le bois délicat en dessous. Ils évitent les déchirures pendant la phase de transport rapide. Vous évitez de bloquer complètement la machine interne.
L"automatisation dicte le succès opérationnel quotidien et la sécurité sur le lieu de travail. Les humidimètres intégrés permettent un tri automatisé des placages secs. Ils séparent automatiquement les feuilles nécessitant un deuxième passage. Les commandes climatiques automatisées surveillent en permanence l’humidité verte entrante. Ils ajustent instantanément la vitesse du tapis et la température interne. Vos opérateurs humains interviennent beaucoup moins souvent. La machine s"optimise en temps réel.
L’encombrement et la modularité sont importants pour la croissance future de l’usine. Considérez très attentivement votre évolutivité à long terme. L’espace au sol des usines reste une denrée coûteuse. Une conception modulaire d’équipement de séchage de placage permet une expansion facile. Vous pourrez simplement ajouter des sections de chauffage supplémentaires plus tard. Les ingénieurs appellent ces sections modulaires des ajouts de pont. Les objectifs de production augmenteront probablement l’année prochaine. Les machines modulaires évoluent parfaitement parallèlement à votre activité en expansion.
Déterminez de manière réaliste les objectifs quotidiens maximaux en mètres cubes.
Évaluez le combustible de biomasse local par rapport aux tendances des prix du gaz naturel.
Mesurez précisément la longueur du sol d"usine disponible avant de commander.
Identifiez l’épaisseur de peau la plus fine requise pour la production.

Les mises à niveau majeures des équipements nécessitent une orchestration très minutieuse du projet. Reconnaissez dès le départ le calendrier réaliste d’intégration. Une configuration modulaire nécessite un travail de préparation du sol important. Vous devez couler les fondations en béton armé avec précaution. L"alignement laser garantit un fonctionnement fluide et sans problème du rouleau. Anticipez les perturbations temporaires de la ligne pendant la phase principale d’installation. Les directeurs d"usine doivent planifier les temps d"arrêt de manière stratégique. Les week-ends ou les jours fériés, les fermetures minimisent la perte de revenus de l"usine.
L’adoption par l’opérateur détermine le succès final de votre production. Une formation complète du personnel garantit immédiatement le bon déroulement des opérations quotidiennes. Les machines modernes utilisent des systèmes complexes de contrôleurs logiques programmables (PLC). Les opérateurs doivent parfaitement comprendre ces interfaces numériques. Un personnel mal formé entraîne constamment des inefficacités induites par les opérateurs. Par habitude, ils peuvent remplacer manuellement les recettes d’humidité automatisées. Une formation technique adéquate évite ces erreurs humaines très coûteuses.
Le respect de l’environnement reste aujourd’hui strictement non négociable. Répondez de manière proactive aux considérations des normes industrielles EPA/AP-42. Vous devez gérer les émissions de composés organiques volatils (COV) en toute sécurité. Le traitement du bois à haute température crée une brume bleue visible. La poussière de bois s’accumule rapidement à l’intérieur des conduits d’évacuation. Les systèmes modernes nécessitent une gestion appropriée des gaz d’échappement en permanence. Les précipitateurs électrostatiques humides (WESP) s"intègrent directement dans la ligne d"échappement. Ils nettoient les polluants dangereux avant de rejeter l’air à l’extérieur. Vous évitez complètement les amendes réglementaires.
Maintenez toujours des attentes opérationnelles réalistes. Des hypothèses variables régissent fortement les calculs de production quotidienne. Les temps de séchage fluctuent naturellement tout au long de l’année. Les températures ambiantes saisonnières affectent grandement l’efficacité de la chaudière. L’air froid de l’hiver nécessite plus d’énergie de préchauffage à l’intérieur. La densité des espèces a un impact considérable sur les taux d’évaporation de l’eau. Le bois résineux de faible densité sèche globalement beaucoup plus rapidement. Le bois dur dense nécessite des vitesses plus lentes et des temps de séjour plus longs. Vous devez adapter vos horaires en conséquence.
Suivez une logique de présélection claire pour les mises à niveau des installations. Donnez la priorité à vos besoins quotidiens spécifiques en matière de volume de séchage. Considérez ensuite la compatibilité énergétique de votre usine. Enfin, évaluez attentivement les fonctionnalités avancées d’automatisation numérique. Ces étapes simples garantissent une sélection de machines hautement personnalisée. Vous alignez l’investissement en équipement directement sur vos objectifs commerciaux réels.
Le verdict du retour sur investissement reste globalement extrêmement positif. Les machines modernes nécessitent indéniablement au départ une forte intensité de capital. Cependant, cela réduit considérablement les coups de presse coûteux. Vous éliminez d’énormes quantités de déchets de colle coûteux. Vous captez l’énergie thermique perdue en continu à chaque quart de travail. Ces facteurs opérationnels combinés font de la technologie moderne une mise à niveau fondamentale. Les usines concurrentes ne peuvent plus survivre en utilisant des méthodes obsolètes de contrôle de l’humidité. Vous devez vous moderniser pour rester rentable.
Passez immédiatement à l’étape suivante dès aujourd’hui. Nous recommandons de lancer prochainement un audit complet de l’usine. Analysez attentivement vos coûts énergétiques de base actuels. Identifiez les périodes exactes de goulot d’étranglement de votre usine. Mesurez quotidiennement les écarts d’humidité cibles actuels. Ces données empiriques vous aident à dimensionner parfaitement le bon système. Vous abordez le processus d’approvisionnement avec des faits d’ingénierie solides.
R : La plage cible standard est généralement de 4 % à 8 %. En deçà de cette plage, des poches humides se forment, provoquant des explosions de vapeur lors du pressage à chaud. Le dépassement crée une fragilité du bois et des gerçures de surface. Des niveaux d’humidité appropriés garantissent des liaisons urée-formaldéhyde ou résine phénolique solides et durables.
R : Oui. Cependant, cela nécessite des variateurs de vitesse et des profils de température hautement réglables. Les résineux de faible densité sèchent beaucoup plus rapidement. Les bois durs denses nécessitent des vitesses de bande plus lentes et des temps de séjour plus longs. Les opérateurs doivent ajuster les recettes de climatisation chaque fois qu’ils changent d’essence de bois.
R : Vous pouvez généralement vous attendre à un délai de récupération transparent de 18 à 36 mois. Cette estimation réaliste repose en grande partie sur les économies d’énergie, les taux de rejet considérablement réduits et l’augmentation de la vitesse globale de la ligne. Votre calendrier exact dépend de l’ampleur de votre opération et des coûts énergétiques locaux.
R : Les besoins continus réalistes incluent le nettoyage régulier de la poix et de l’accumulation de résine. Vous devez inspecter fréquemment les roulements à l’intérieur des zones à haute température. L’étalonnage des capteurs d’humidité internes prévient les risques d’incendie dangereux. Un entretien régulier garantit un fonctionnement fluide et prolonge la durée de vie totale de vos étuves.


